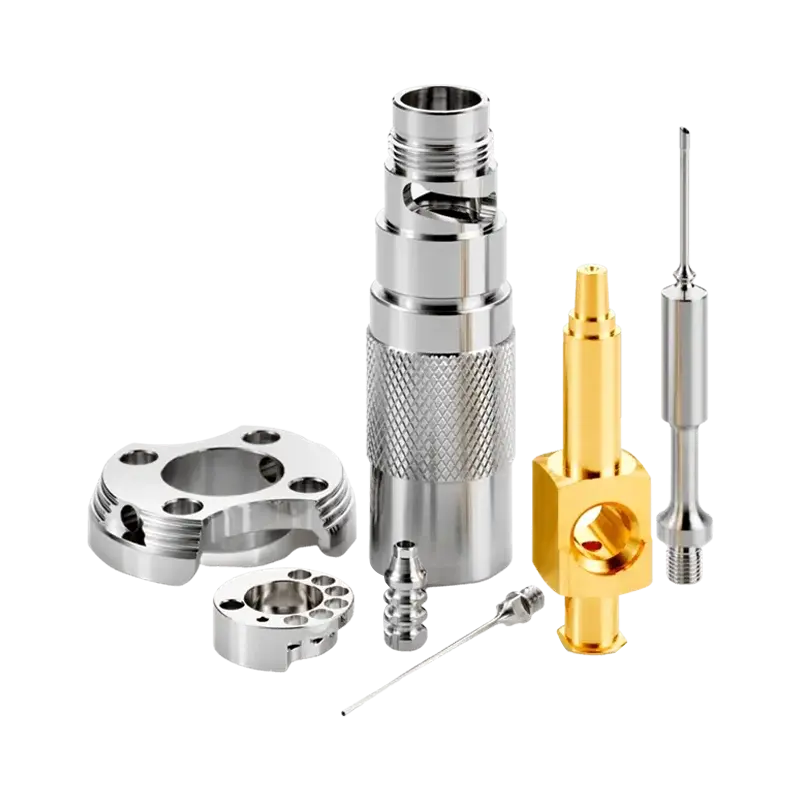
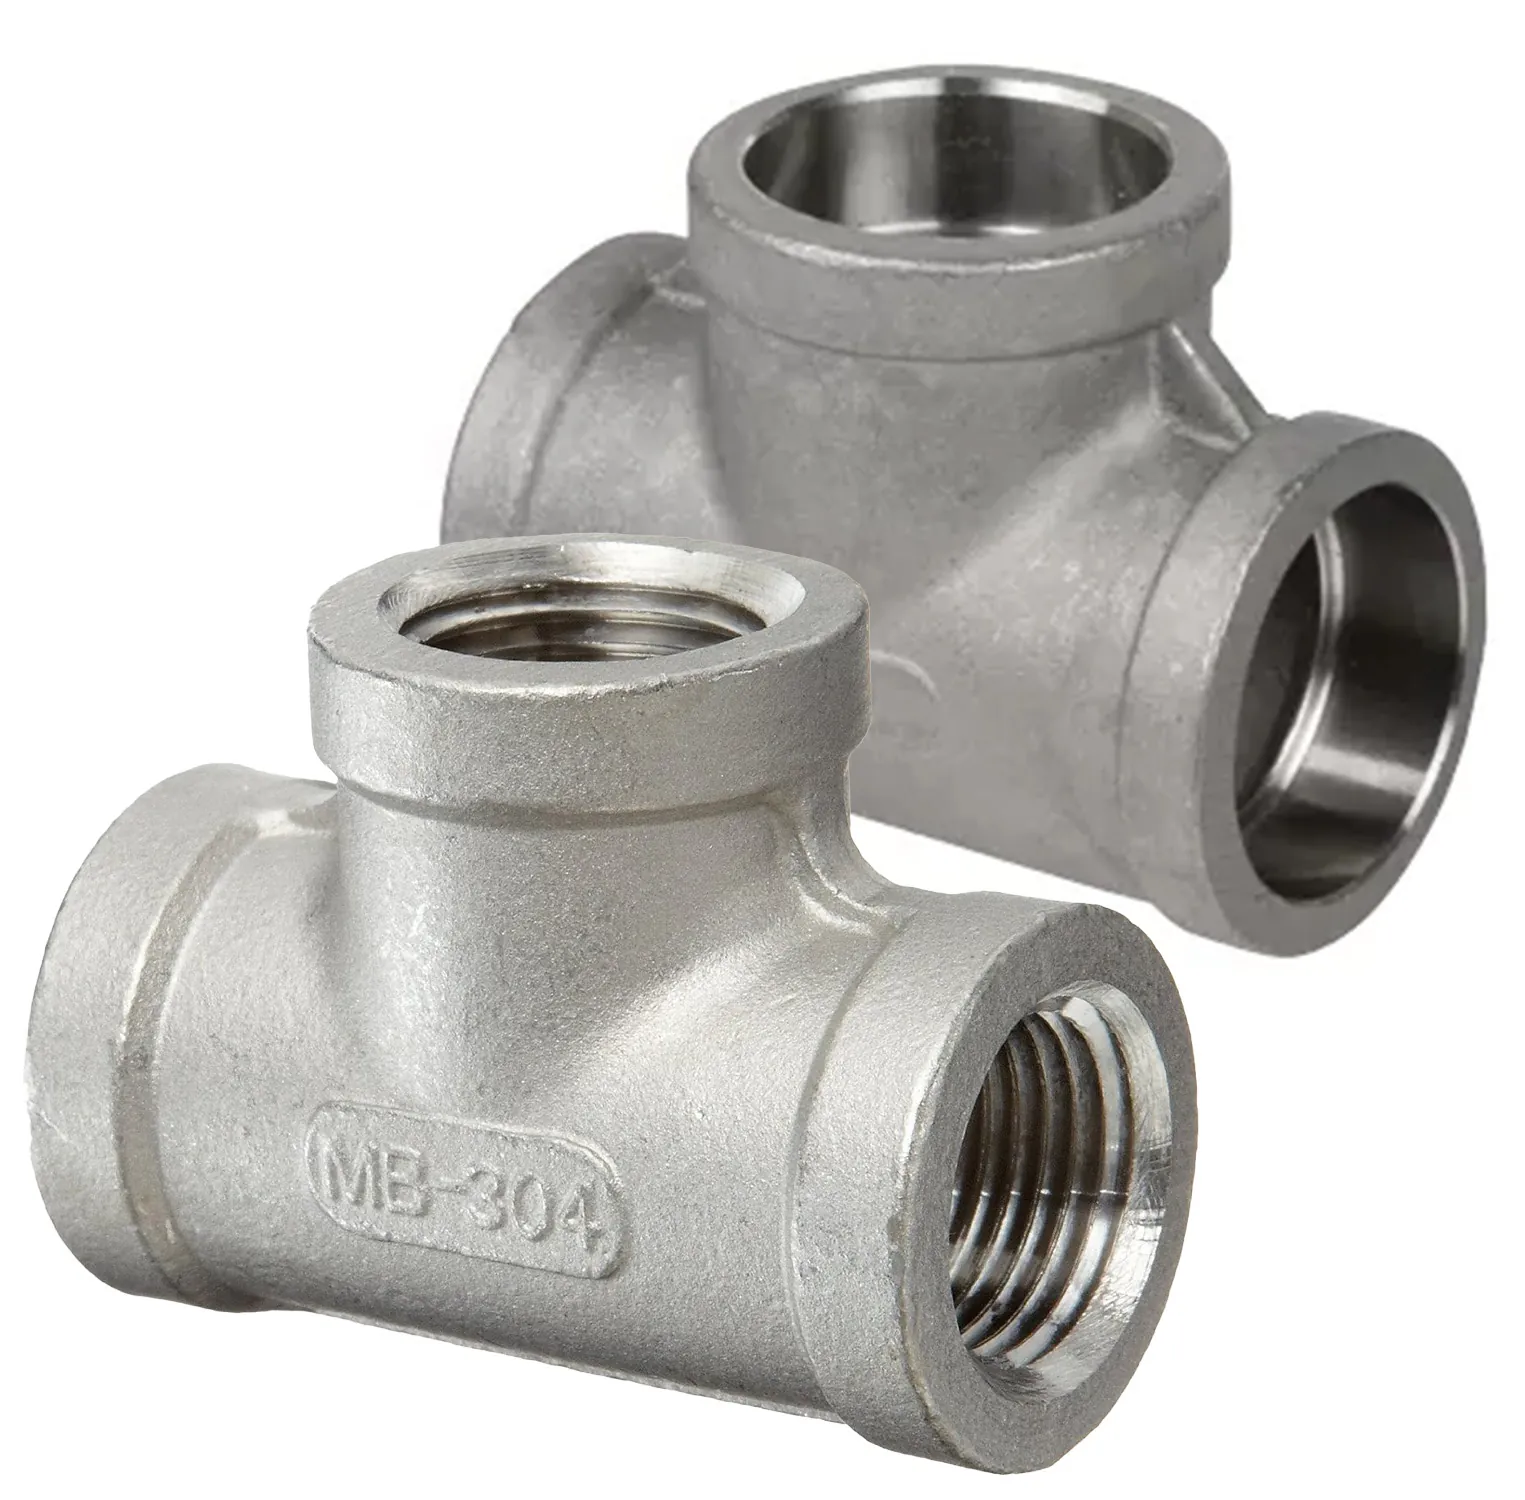
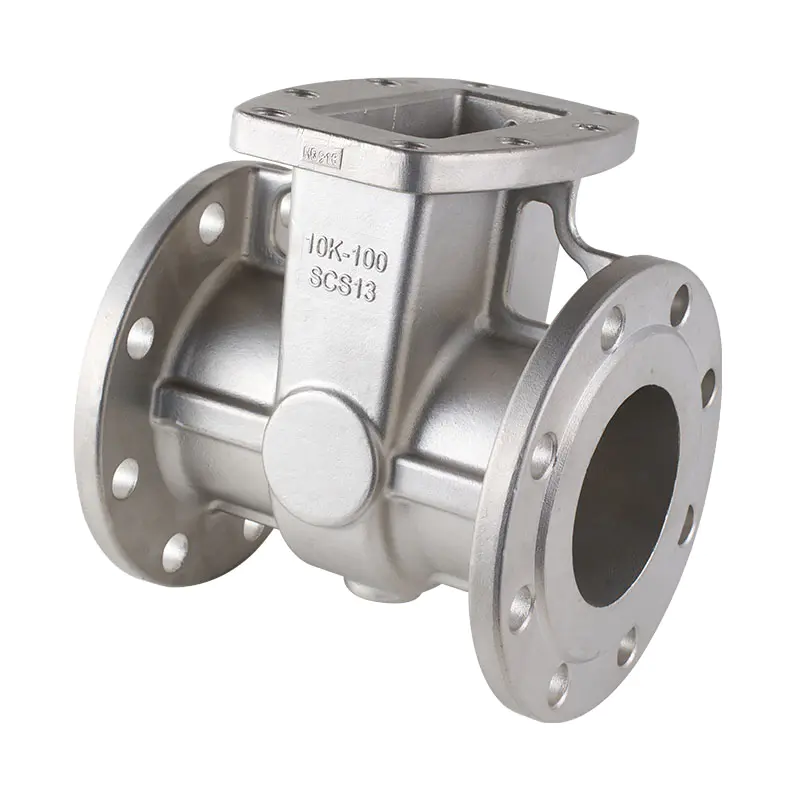
Seleccionando unmetalfundiciónLa ruta implica más que identificar un metal y crear un molde. La geometría de la pieza, las transiciones de las paredes, las cavidades internas, los requisitos dimensionales, el volumen de producción, los márgenes de mecanizado y las condiciones de servicio influyen en el resultado. Esta guía explica en qué se diferencian los procesos comunes, qué incluir en un dibujo técnico, cómo anticipar los riesgos de calidad y cuándo es necesario un mecanizado secundario o un tratamiento superficial. Su objetivo es ayudar a los equipos de ingeniería, abastecimiento y fabricación a evaluar un componente como una tarea de producción completa y no solo como una forma.
Seleccione una sección para ir a los detalles
La fundición forma un componente dirigiendo el metal fundido hacia una cavidad del molde y permitiendo que se solidifique. La cavidad reproduce la forma deseada, mientras que la aleación seleccionada y las condiciones de solidificación influyen en la estructura y las propiedades del componente. Dependiendo de la ruta, el molde puede estar hecho de arena desechable, una carcasa de cerámica o un troquel de metal reutilizable.
Para un componente personalizado, la ingeniería comienza antes de que se vierta el metal. El dibujo debe describir la forma y las características importantes en servicio. Luego, el equipo de fabricación considera la construcción del molde, el flujo del metal, la alimentación durante la solidificación, el retiro del molde y cualquier operación necesaria después de la fundición.
Revise la geometría, las superficies funcionales, los requisitos de aleación, las interfaces de ensamblaje y los criterios de inspección.
Elija el proceso, diseñe el sistema de molde y planifique cómo el metal fundido llena y alimenta la cavidad.
Retire las compuertas y el exceso de material, realice mecanizados o tratamientos específicos y luego inspeccione las características críticas.
Las etapas se conectan entre sí. Un agujero que se perforará después de la fundición necesita un dato claro y suficiente margen de mecanizado. Una superficie de sellado puede requerir un acabado más ajustado que una cara exterior no funcional. Un pasaje interno puede afectar tanto al diseño del molde como al acceso de inspección. Abordar estos puntos tempranamente ayuda a evitar un diseño que sea fácil de dibujar pero difícil de fabricar de manera consistente.
Los diferentes procesos se adaptan a diferentes combinaciones de tamaño, forma, detalle de superficie, aleación, repetibilidad y enfoque de herramientas. Ninguna ruta es ideal para todos los componentes. La mejor comparación comienza con las necesidades funcionales de la pieza y luego verifica si cada proceso puede formar la geometría requerida y cumplir con los requisitos del dibujo.
La fundición en arena utiliza un molde a base de arena, que generalmente se rompe para liberar la parte solidificada. Puede adaptarse a carcasas grandes, bases de máquinas, componentes de bombas, cuerpos de válvulas y geometrías que serían difíciles de eliminar de una matriz permanente. Los núcleos pueden formar cavidades o pasajes internos. La condición de la superficie y la consistencia dimensional que se pueden lograr dependen del sistema de molde, la aleación, el tamaño de la pieza y los controles del proceso, por lo que es posible que sea necesario mecanizar las interfaces críticas.
La fundición a la cera perdida normalmente forma una capa de cerámica alrededor de un patrón que se retira antes del vertido. Es útil para formas detalladas, pasajes curvos y componentes donde es necesario integrar varias funciones en una sola geometría. La ruta puede reducir la cantidad de material que se debe eliminar de algunas formas, pero el diseño aún debe tener en cuenta el comportamiento de la aleación, los cambios de sección, las necesidades de acabado y las tolerancias requeridas en las características funcionales.
La fundición a presión obliga al metal fundido a convertirse en un molde de metal reutilizable. Se considera comúnmente para aluminio, zinc y otras aleaciones no ferrosas seleccionadas donde la geometría del componente y el patrón de producción planificado se adaptan a las herramientas. El proceso puede producir formas detalladas a un ritmo repetible, pero el acceso a la matriz, el desmolde, las líneas de separación, la expulsión y la uniformidad de la pared requieren una atención temprana. La selección de aleaciones y máquinas también limita qué variantes de proceso son apropiadas.
| Proceso | A menudo considerado para | Puntos de diseño para revisar |
|---|---|---|
| Fundición en arena | Piezas grandes, carcasas, cavidades complejas, una gama de aleaciones ferrosas y no ferrosas | Colocación de núcleos, acceso al molde, transiciones de secciones, tolerancias de mecanizado, requisitos de superficie |
| Fundición a la cera perdida | Geometría detallada, características relativamente complejas, componentes moldeados con acceso limitado para el mecanizado. | Restricciones de carcasa y patrón, espesor local, idoneidad de la aleación, dimensiones críticas, acabado |
| fundición a presión | Piezas no ferrosas repetibles con geometría adecuada para un troquel reutilizable | Calado, línea de separación, expulsión, consistencia de la pared, acceso al troquel, requisitos de producción |
Una comparación también debe incluir las operaciones que siguen a la etapa de moldeo. Una pieza que necesita múltiples orificios de precisión, orificios roscados o caras de sellado planas puede requerir un mecanizado extenso, independientemente de qué tan bien se forme la forma inicial. Para estos componentes, evalúe la ruta de fundición y el plan de mecanizado juntos en lugar de tratarlos como decisiones separadas.
La selección del material debe comenzar con el entorno en el que funcionará el componente. Las cargas, la temperatura, la exposición a la corrosión, el desgaste, el contacto con fluidos, los límites de peso y los requisitos de unión pueden indicar diferentes familias de aleaciones. La elección también afecta al comportamiento de fusión, la compatibilidad del molde, la solidificación, la maquinabilidad y las operaciones de acabado disponibles.
por unfundición de metalesproyecto, el nombre del material por sí solo no constituye una especificación completa. Un dibujo o informe técnico debe identificar el grado requerido cuando se conozca y describir cualquier criterio de desempeño relevante. Si es técnicamente posible utilizar varios grados, compárelos con las condiciones de funcionamiento del componente en lugar de seleccionarlos únicamente según una etiqueta amplia, como acero o aluminio.
| familia de materiales | Características generales | Preguntas a resolver durante la selección |
|---|---|---|
| Aleaciones de aluminio | A menudo se seleccionan cuando son importantes una menor masa del componente y una conductividad térmica útil. | ¿Qué grado se requiere? ¿Qué cargas, temperaturas, exposición a la corrosión y características de mecanizado se aplican? |
| Acero inoxidable | Se utiliza donde la resistencia a la corrosión y el rendimiento mecánico son importantes, según el grado y el entorno. | ¿Qué medios contactarán a la pieza? ¿El grado seleccionado es adecuado para el entorno operativo y el método de unión? |
| Acero carbono | Disponible en grados utilizados para una amplia gama de requisitos de componentes estructurales e industriales. | ¿Qué fuerza o dureza se necesita? ¿Se especifica tratamiento térmico o acabado protector? |
| Acero aleado | Los elementos de aleación y el tratamiento térmico pueden soportar requisitos específicos de resistencia, templabilidad o desgaste. | ¿Qué grado y condición se requieren? ¿Qué inspección y tratamiento post-colado son necesarios? |
Las propiedades de una aleación no garantizan por sí solas que un componente acabado cumpla con todos los requisitos. La ruta de fundición, la geometría de la pieza, el comportamiento de solidificación local, el tratamiento térmico, el mecanizado y la inspección afectan el resultado final. Cuando la pieza tenga funciones relacionadas con la seguridad o que contengan presión, especifique la condición del material aplicable y los criterios de aceptación en lugar de confiar en una descripción genérica de la aleación.
Cuando la especificación aún no esté fijada, proporcione al fabricante suficiente contexto para analizar las opciones adecuadas: temperatura de funcionamiento, tipo de carga, exposición a fluidos o productos químicos, desgaste esperado e interfaces con piezas vecinas. Una discusión técnica puede entonces centrarse en compensaciones prácticas sin perder de vista el propósito principal del componente.
El diseño para la capacidad de fabricación conecta el modelo CAD con la forma en que se fabrica, llena, abre e inspecciona el molde. Un diseño visualmente compacto puede crear secciones pesadas, cavidades inaccesibles o transiciones abruptas que compliquen la solidificación. Revisar estas características antes de comprometer las herramientas le brinda al equipo la oportunidad de revisar la geometría mientras los cambios siguen siendo prácticos.
Grandes diferencias en el espesor de la sección pueden hacer que las áreas se enfríen a diferentes velocidades. Las uniones pesadas pueden permanecer calientes por más tiempo que las paredes adyacentes, creando condiciones que fomentan defectos relacionados con la contracción. Cuando el diseño lo permita, mantenga un espesor de pared razonablemente consistente, mezcle las transiciones y considere extraer masas sólidas innecesarias. La geometría adecuada depende del proceso, la aleación y las dimensiones del componente, por lo que las reglas numéricas genéricas no deben reemplazar una revisión específica del dibujo.
Las transiciones redondeadas pueden mejorar el flujo del metal y reducir los cambios abruptos de sección. También pueden reducir las concentraciones de tensión en servicio, dependiendo de la trayectoria de la carga. Se debe seleccionar un radio teniendo en cuenta los espacios libres funcionales y el acceso al mecanizado; no debe interferir con los componentes acoplados ni crear una región gruesa no deseada donde se unen las paredes.
El borrador es una ligera conicidad que ayuda a que un patrón o pieza fundida se libere del molde o matriz. La cantidad necesaria depende del proceso, la profundidad de la superficie, la textura, el material y la disposición de las herramientas. Las matrices permanentes también requieren una dirección de apertura viable, una estrategia de expulsión y una ubicación de la línea de separación. Los pasajes internos pueden necesitar núcleos, y cada núcleo agrega consideraciones de diseño y fabricación. Identifique qué superficies deben permanecer libres de marcas de separación o evidencia de expulsión para que esos requisitos puedan considerarse durante el diseño de herramientas.
No todas las superficies necesitan el mismo control dimensional. Marque los orificios, las caras de montaje, las superficies de sellado, las características roscadas y las interfaces que determinan el ajuste o la función. El margen de mecanizado debe ser suficiente para la operación prevista y al mismo tiempo evitar una capa de eliminación innecesariamente gruesa que podría exponer discontinuidades del subsuelo. El dibujo debe identificar puntos de referencia y relaciones geométricas para que la inspección pueda evaluar la pieza de la misma manera en que se ensambla o utiliza.
Estos controles son fundamentales parafundición de metalesdiseño porque la geometría afecta más que la apariencia de la pieza moldeada. También influye en la fiabilidad con la que se llena el molde, en cómo se solidifica el componente, en si se puede retirar sin sufrir daños y en la facilidad con la que se pueden completar las dimensiones críticas más adelante.
La planificación de la calidad de un componente de fundición metálica debe estar ligada a su función y a los defectos que puedan afectarlo. Una inspección visual general puede revelar irregularidades en la superficie, pero no puede probar la ausencia de discontinuidades internas. Asimismo, una inspección dimensional confirma la geometría medida, no todos los aspectos de la integridad del material. Los métodos de inspección deben elegirse para responder preguntas de aceptación definidas.
| Condición | Lo que puede indicar | Por qué es importante el diseño de la pieza |
|---|---|---|
| Porosidad | Huecos o cavidades relacionados con el gas asociados con el llenado, las condiciones del molde o la solidificación. | Puede ser importante cerca de límites de presión, paredes delgadas, caras mecanizadas o secciones muy cargadas. |
| Contracción | Huecos o áreas en mal estado donde la contracción del metal no se alimentó adecuadamente durante la solidificación. | Las uniones gruesas y las regiones calientes aisladas pueden requerir atención en la geometría y el plan de alimentación. |
| Mal funcionamiento o cierre en frío | Relleno incompleto o unión inadecuada de frentes metálicos | Los caminos largos y delgados, las características estrechas y los caminos de flujo complejos pueden ser más difíciles de llenar |
| Inclusiones | Material no metálico no deseado u otro material extraño dentro de la pieza fundida. | La aceptación depende de la ubicación, el tamaño, las especificaciones y los requisitos de servicio del componente. |
| Distorsión | Cambios de forma durante el enfriamiento, liberación, manipulación o tratamiento posterior. | Los claros largos, la asimetría y la distribución desigual de las secciones pueden afectar la estabilidad dimensional |
El examen visual puede identificar discontinuidades de la superficie, rebabas, daños y problemas obvios de acabado. La medición dimensional verifica los tamaños definidos y las relaciones geométricas con el dibujo. Dependiendo del material, la geometría y el plan de aceptación, se pueden considerar otros métodos, como pruebas radiográficas, ultrasónicas o penetrantes. Ningún método responde a todas las preguntas; La selección de la prueba debe tener en cuenta el tipo de defecto, la ubicación, el acceso, el material y el nivel de confianza requerido.
Para componentes con funciones de presión, estructurales o relacionadas con la seguridad, confirme la norma aplicable, el alcance de la inspección y los criterios de aceptación antes de que comience la producción. Indique si el requisito se aplica a la pieza fundida en bruto, después del tratamiento térmico, después del mecanizado o a la pieza terminada. Esto evita la ambigüedad cuando la misma característica se evalúa en diferentes etapas de fabricación.
La forma del molde es a menudo un punto de partida más que la condición final. La fundición puede formar contornos externos y características internas, mientras que el mecanizado lleva superficies u orificios seleccionados a las dimensiones necesarias para el ensamblaje y la operación. La secuencia correcta depende de qué superficies deben ser precisas, cómo se ubicará la pieza durante el mecanizado y si el tratamiento térmico o el acabado pueden alterar sus dimensiones.
Se pueden utilizar fresado, torneado, taladrado, taladrado y roscado CNC cuando el dibujo requiere dimensiones, planitud, posición, roscas o acabado superficial específicos. El diseño de la fundición debe dejar suficiente material para esas operaciones y proporcionar puntos de referencia que puedan ubicarse de manera repetible. Evite asumir que todas las superficies deben mecanizarse: el mecanizado innecesario puede agregar complejidad a la configuración y puede eliminar material de áreas que solo necesitan un acabado como fundición.
Algunas aleaciones o aplicaciones requieren tratamiento térmico para lograr una condición de material específica. El ciclo apropiado depende del grado, el tamaño de la sección, los objetivos de propiedad y los requisitos técnicos aplicables. El tratamiento también puede afectar la distorsión y las dimensiones finales, por lo que las etapas críticas de mecanizado y los puntos de inspección deben secuenciarse en consecuencia.
El tratamiento de la superficie se puede utilizar para abordar la exposición a la corrosión, la apariencia, el desgaste, la limpieza u otras necesidades funcionales. El método correcto depende de la aleación base y del entorno de servicio. Especifique el acabado requerido y las áreas a tratar, incluidas las superficies que deban enmascararse o protegerse. Cuando un recubrimiento cambia una dimensión ajustada, ese efecto debe incluirse en el plan de tolerancia.
La planificación integrada de la producción es especialmente útil cuando un componente necesita una combinación de fundición, mecanizado, tratamiento térmico, acabado e inspección dimensional. Un plan coordinado aclara cuándo se aplica cada requisito y reduce el riesgo de descubrir un conflicto después de que ya se haya completado una operación.
Un informe completo ayuda al fabricante a evaluar el componente en lugar de adivinar el uso previsto. Un modelo 3D muestra la forma, pero es posible que no identifique todas las dimensiones críticas, condiciones del material, reglas de inspección o requisitos de acabado. Un dibujo y notas de apoyo deben explicar las características que deben controlarse y distinguir los requisitos esenciales de los detalles que no afectan el rendimiento.
Al solicitar una revisión de fabricación parafundición de metales, organice la información en un paquete técnico compacto:
Antes de finalizar una ruta, alinee la aceptabilidad de la línea de partición, el borrador, los requisitos centrales, el stock de mecanizado, el acceso de inspección y las dimensiones que determinan el ensamblaje. Si el dibujo contiene una tolerancia más estricta de lo que requiere la función, el equipo de diseño puede evaluar si se puede relajar. Por el contrario, si una característica es esencial para el sellado o la alineación, su importancia debe ser visible en el dibujo y en el plan de inspección.
El control de cambios también importa. Cuando una revisión de dibujo cambia una pared, un agujero, una referencia o un material, el efecto puede extenderse más allá de esa característica individual a herramientas, accesorios de mecanizado y métodos de inspección. Mantener claras las versiones de los archivos y el estado de aprobación ayuda a garantizar que el plan de fabricación siga el diseño previsto.
La aplicación es un punto de partida útil porque explica por qué la geometría y el material son importantes. Dos piezas con dimensiones exteriores similares pueden necesitar rutas de producción diferentes cuando una mantiene la presión del fluido y la otra actúa como una cubierta no crítica. La función debe guiar las prioridades de material, secciones de pared, mecanizado, pruebas y acabado.
Las carcasas, cuerpos de válvulas, casquetes y accesorios pueden incluir cavidades, puertos, caras de bridas y conexiones roscadas. Defina los requisitos relacionados con la presión, las superficies de sellado, las regiones de las paredes que deben permanecer en buen estado después del mecanizado y la inspección necesaria para el servicio previsto. Se debe considerar una ruta de fundición junto con el plan de mecanizado porque los puertos finales y las interfaces de sellado pueden producirse en operaciones secundarias.
Los marcos, soportes, soportes y componentes del actuador de las máquinas pueden priorizar la rigidez, la alineación, las relaciones de montaje, el comportamiento de vibración o el peso. El dibujo debe identificar claramente los puntos de referencia de montaje y las interfaces con otros componentes. Para piezas con luces largas o geometría asimétrica, analice la distorsión y cómo se sujetará el componente durante el mecanizado y la medición.
Estas aplicaciones abarcan una amplia variedad de condiciones operativas. Algunos componentes son principalmente estructurales; otros experimentan calor, cargas cíclicas, corrosión o requisitos de sellado exigentes. El proceso correcto no se puede seleccionar únicamente a partir de la etiqueta de la industria. Debe seguir los criterios específicos de aleación, geometría, necesidades de inspección, contexto de producción y aceptación funcional.
En todas las aplicaciones, el punto de partida más sólido es una descripción clara de lo que debe hacer el componente y qué características determinan el éxito. Esa información hace posible evaluar las limitaciones del proceso, identificar cambios de diseño que vale la pena discutir y coordinar la fundición en bruto con todas las operaciones posteriores.
Estas respuestas cubren preguntas comunes de ingeniería y abastecimiento que surgen al planificar un componente de fundición personalizado.
No. Los procesos difieren en el tamaño y la geometría que pueden adaptarse, las aleaciones disponibles, la condición de la superficie producida, los requisitos de herramientas y la capacidad dimensional. Compare las rutas candidatas con las características funcionales del componente y las operaciones posteriores planificadas.
Es posible que se necesite mecanizado para orificios, roscas, caras planas, superficies de sellado, ajustes o relaciones posicionales precisos que la ruta de fundición seleccionada no puede proporcionar directamente a los requisitos del dibujo. Sólo se deben especificar las áreas necesarias para el mecanizado.
En muchos casos, los núcleos o las herramientas específicas del proceso pueden formar cavidades y pasajes internos. La viabilidad depende de la forma del pasaje, el espesor de la pared, el acceso, la estabilidad del núcleo, las necesidades de limpieza y cómo se puede inspeccionar el elemento terminado. El pasaje debe revisarse durante la etapa de diseño.
Un dibujo 2D actual, un modelo 3D correspondiente, la aleación especificada o los requisitos operativos, las tolerancias críticas, la aplicación prevista, las necesidades de acabado y los criterios de inspección proporcionan un paquete inicial útil. El contexto de producción y el estado de revisión ayudan a aclarar el plan de fabricación.
Identifique la característica o condición a verificar, el método o norma aplicable cuando se especifique, la etapa de fabricación y el criterio de aceptación. Las comprobaciones visuales, la medición dimensional y el examen interno responden a preguntas diferentes y no deben considerarse intercambiables.
El mecanizado, el tratamiento térmico y el acabado de superficies pueden afectar las dimensiones, el estado de la superficie, la secuencia y el acceso de inspección. Planificarlos con la ruta de fundición inicial ayuda a evitar conflictos como un margen de mecanizado insuficiente o un recubrimiento que interfiere con una superficie ajustada.
Comparta el dibujo, los requisitos de materiales, las dimensiones críticas, las condiciones de funcionamiento y cualquier necesidad de mecanizado o acabado. Luego, una revisión del proyecto puede centrarse en la idoneidad del proceso, la capacidad de fabricación y las comprobaciones necesarias para el componente terminado.
Explora las capacidades deMejorProyContáctenos para discutir su componente personalizado..
La selección del proceso final debe basarse en el dibujo del componente, la especificación del material, las condiciones de servicio y los criterios de aceptación acordados.
-